时间:2026-11-06 访问量:373

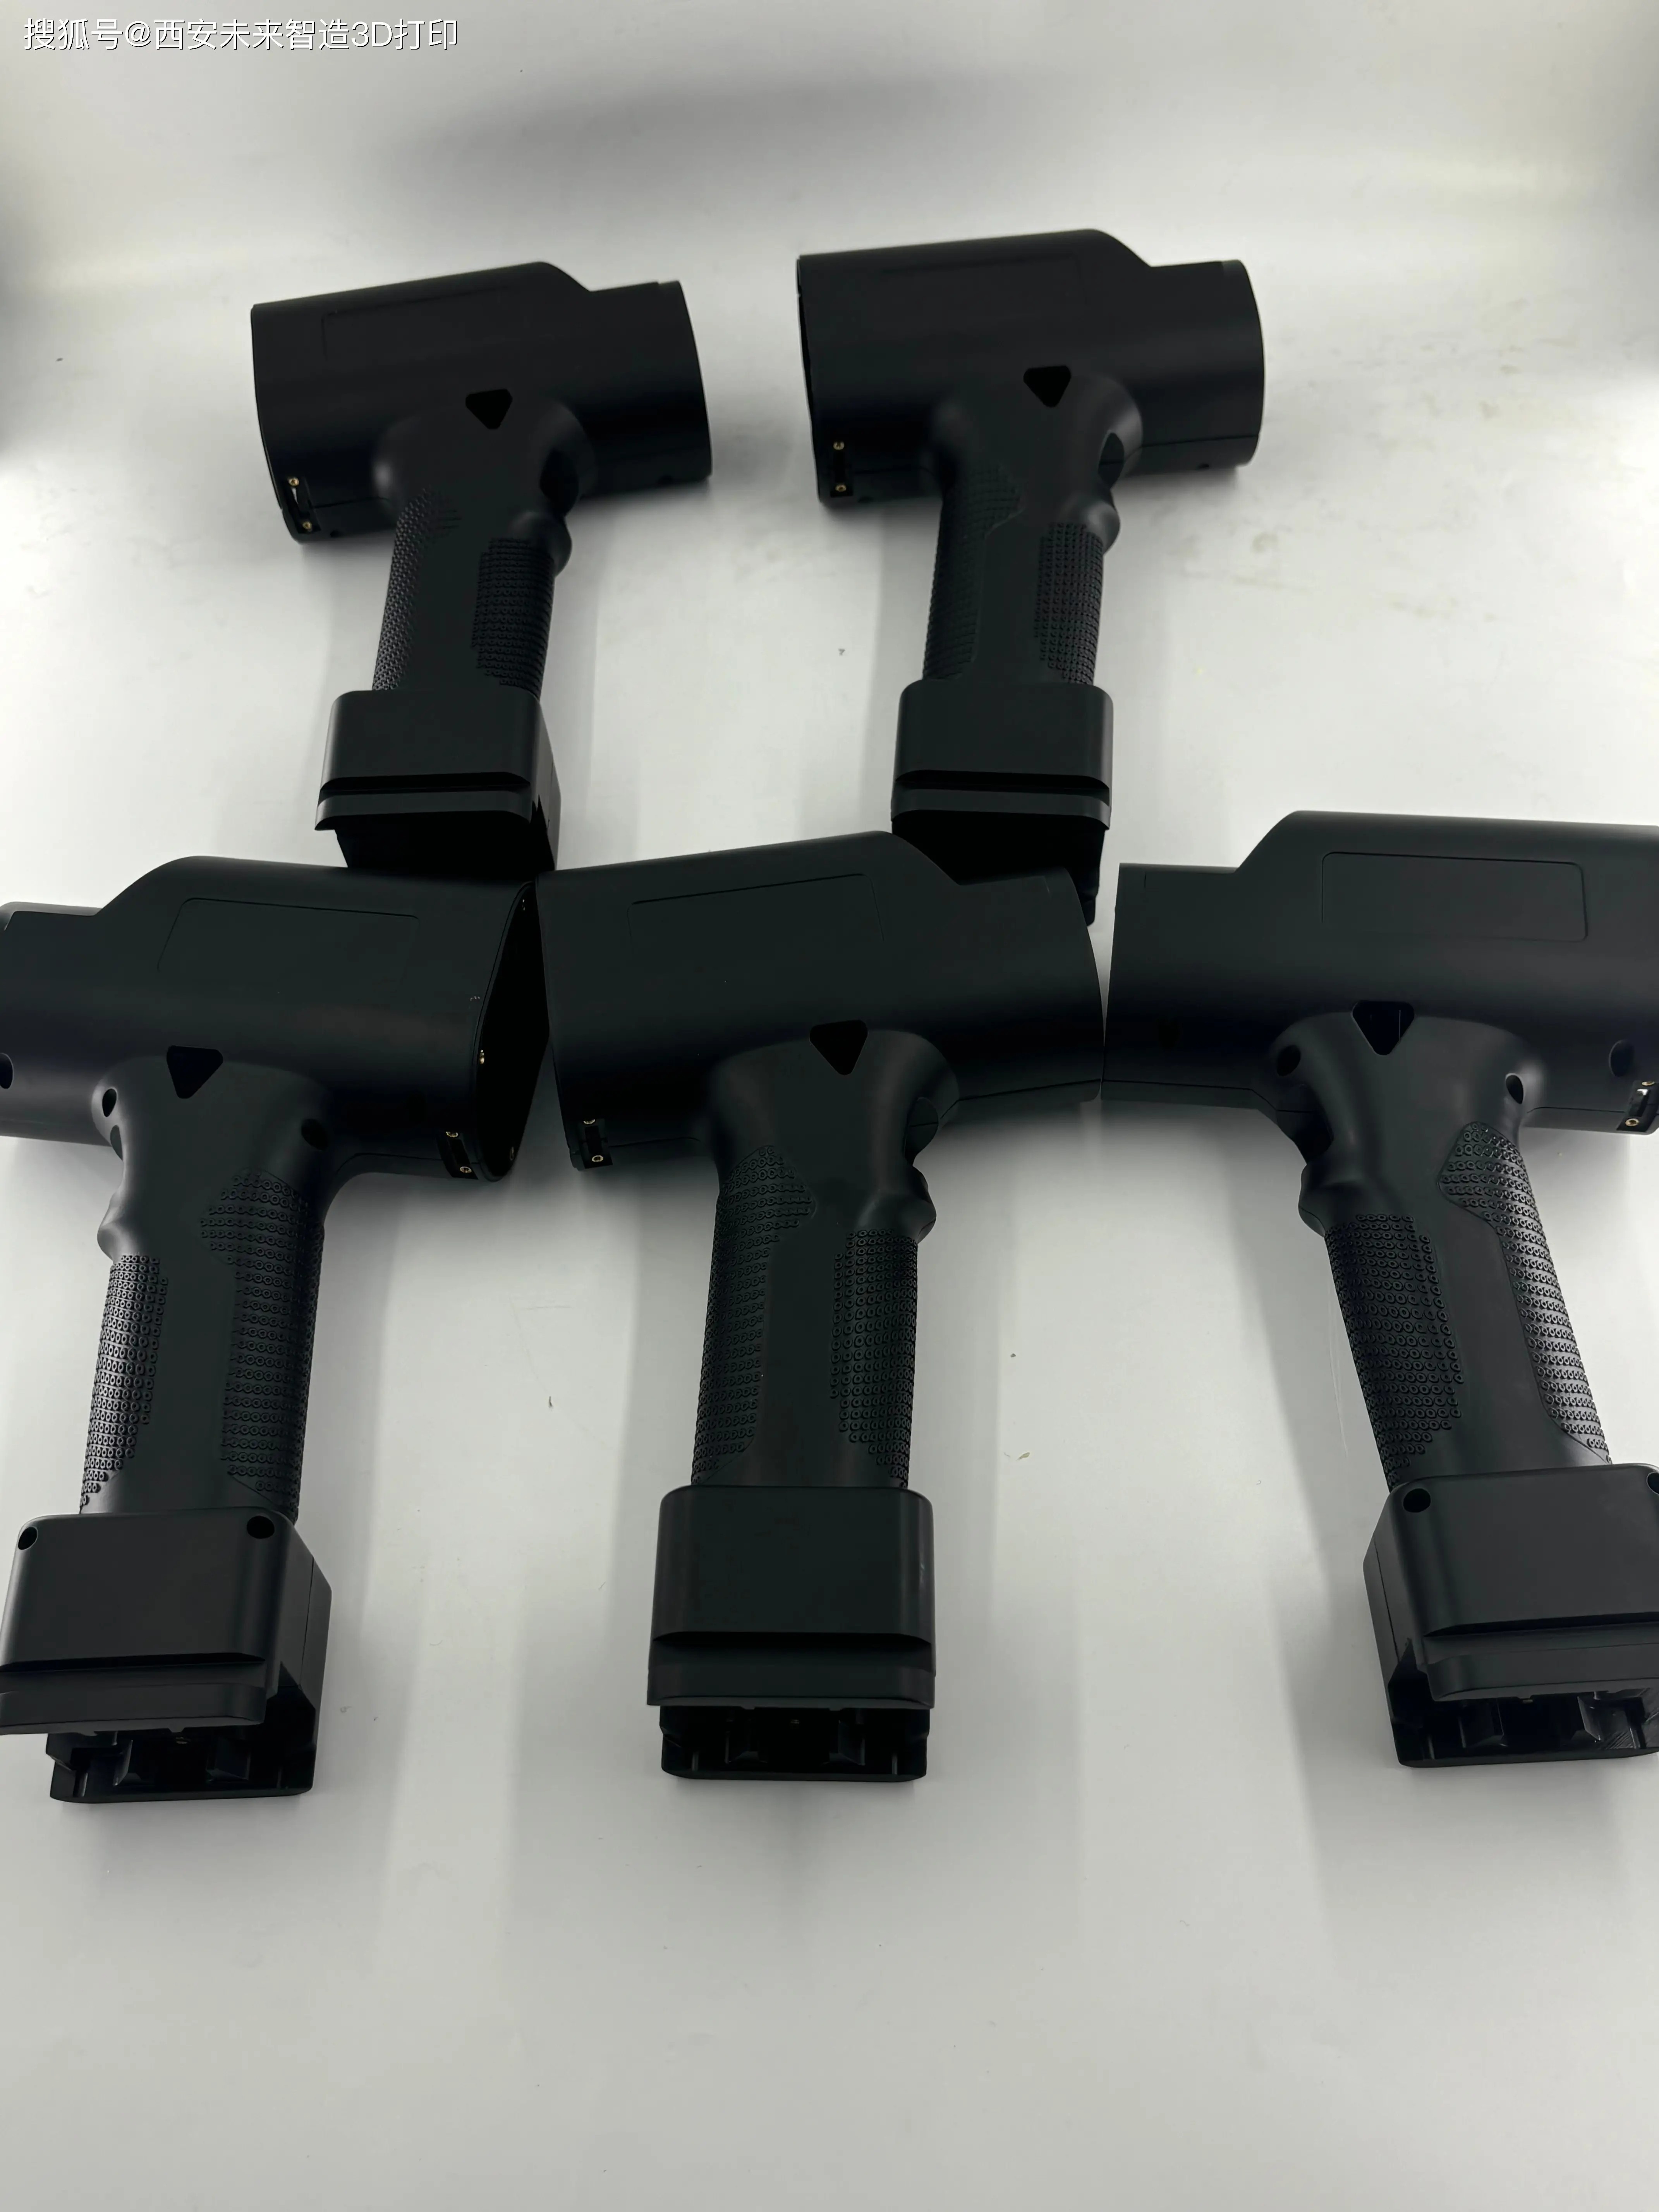
在制造业产品开发初期,手板(Prototype)是验证设计、测试功能、推敲外观的关键环节。CNC手板指通过数控加工中心对塑胶或金属板材进行切削,得到高精度、高强度的原型件;而硅胶复模(Vacuum Casting,又称真空浇注)则是利用CNC或3D打印做出的原样板,翻制出硅胶模具,再在真空环境下浇注PU(聚氨酯)树脂,实现小批量复制。二者结合,便形成了“CNC打样—硅胶翻模—小批量复制”的经典工艺链。对于需要多件一致性样件、又不愿立即投入钢模的客户,CNC手板硅胶复模批发是一种兼顾效率与成本的务实选择。
1. 精度与表面质量兼得。CNC加工的原样板尺寸精度通常可达±0.05~0.1mm,表面经打磨、喷漆后可达到接近注塑件的外观效果;硅胶模具能较好复制原样板的细节,浇注件表面细腻,适合外观验证与结构装配测试。
2. 小批量成本优势明显。开一套钢模动辄数万元且周期数周,而硅胶模具单套成本仅数百至数千元,交期通常3~7天。对于几十到几百件的试产、展会样机、工程验证批次,单件成本远低于CNC逐件加工,也远低于钢模分摊。
3. 材料选择灵活。浇注用的PU树脂可调配出类似ABS、PP、PC、尼龙、软胶(邵氏硬度可调)等多种性能,还可做透明、阻燃、耐高温等特殊配方,满足不同功能测试需求。
4. 快速迭代。设计变更时只需重新CNC或3D打印原样板,硅胶模可快速翻制,特别适合产品开发前期的多轮修改。
5. 批量一致性优于手工制作。同一硅胶模具翻出的批次件在尺寸与外观上一致性较好,适合小批量出货或试销。
1. 模具寿命有限。一套硅胶模通常只能翻制20~50件(视结构复杂度与树脂腐蚀性而定),超过后尺寸与表面会逐渐劣化,因此“批发”量级需评估模具更换成本。
2. 材料性能与注塑件有差距。PU树脂在韧性、耐候性、长期稳定性上通常不及真正的工程塑料注塑件,不能完全替代最终量产材料的性能验证。
3. 尺寸与结构限制。硅胶模在厚壁、深腔、细长筋位、倒扣复杂结构上易出现气泡、变形或填充不足,需在DFM(可制造性设计)阶段优化。
4. 单件成本随数量下降有限。数量越大,硅胶模更换与人工后处理(去毛刺、喷漆、装配)占比越高,当需求达到数千件以上时,钢模注塑反而更经济。
5. 精度略低于CNC原样板。浇注过程存在收缩与固化变形,通常公差在±0.1~0.3mm,对高精密配合件需预留修正量。
- 明确用途:外观验证、结构装配、功能测试还是小批量试销?用途决定材料配方与后处理等级。
- 数量与模具规划:按20~40件/套估算所需硅胶模套数,要求供应商在报价中列明模具费与单件费,避免后期加价。
- DFM沟通:提前提供3D图纸,确认壁厚均匀性、脱模斜度、浇口位置,减少气泡与变形风险。
- 后处理标准:喷漆色号(如潘通)、纹理(晒纹/喷砂)、丝印、装配公差需书面约定,批发批次应提供首件确认样。
- 交期与质检:确认是否含尺寸检测报告(CMM)、外观检验标准,以及模具寿命内的补件政策。
选择建议:若您的需求在20~200件、以结构/外观验证或试产为目的、材料性能可接受PU树脂替代,CNC手板硅胶复模是性价比最高的路径;若需求超过500件或要求最终材料性能,应尽早评估钢模注塑;若仅需1~5件且精度要求极高,直接CNC加工更合适。
标准流程:①提供3D图纸与需求说明→②供应商DFM评审与报价(模具费+单件费)→③CNC/3D打印原样板并确认→④翻制硅胶模→⑤真空浇注首件并确认→⑥批量浇注与后处理→⑦全检出货。建议首件确认后再放量,并在合同中约定模具套数与补件条款,以控制批发风险。
上一篇:深圳手板模型制造厂
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。