时间:2026-10-03 访问量:292
在制造业转型升级的浪潮中,产品研发阶段的验证手段直接决定了上市周期与成本控制。对于追求高精度、复杂结构或特殊材料性能的硬件团队而言,传统的3D打印或简易复模往往难以满足功能测试与装配验证的严苛要求。此时,位于珠三角制造腹地的东莞高精CNC手板模型厂商便成为绕不开的选项。本文将从技术原理、核心优势、客观局限以及选择流程四个维度,为你系统梳理这类供应商的真实面貌,帮助你做出更理性的决策。

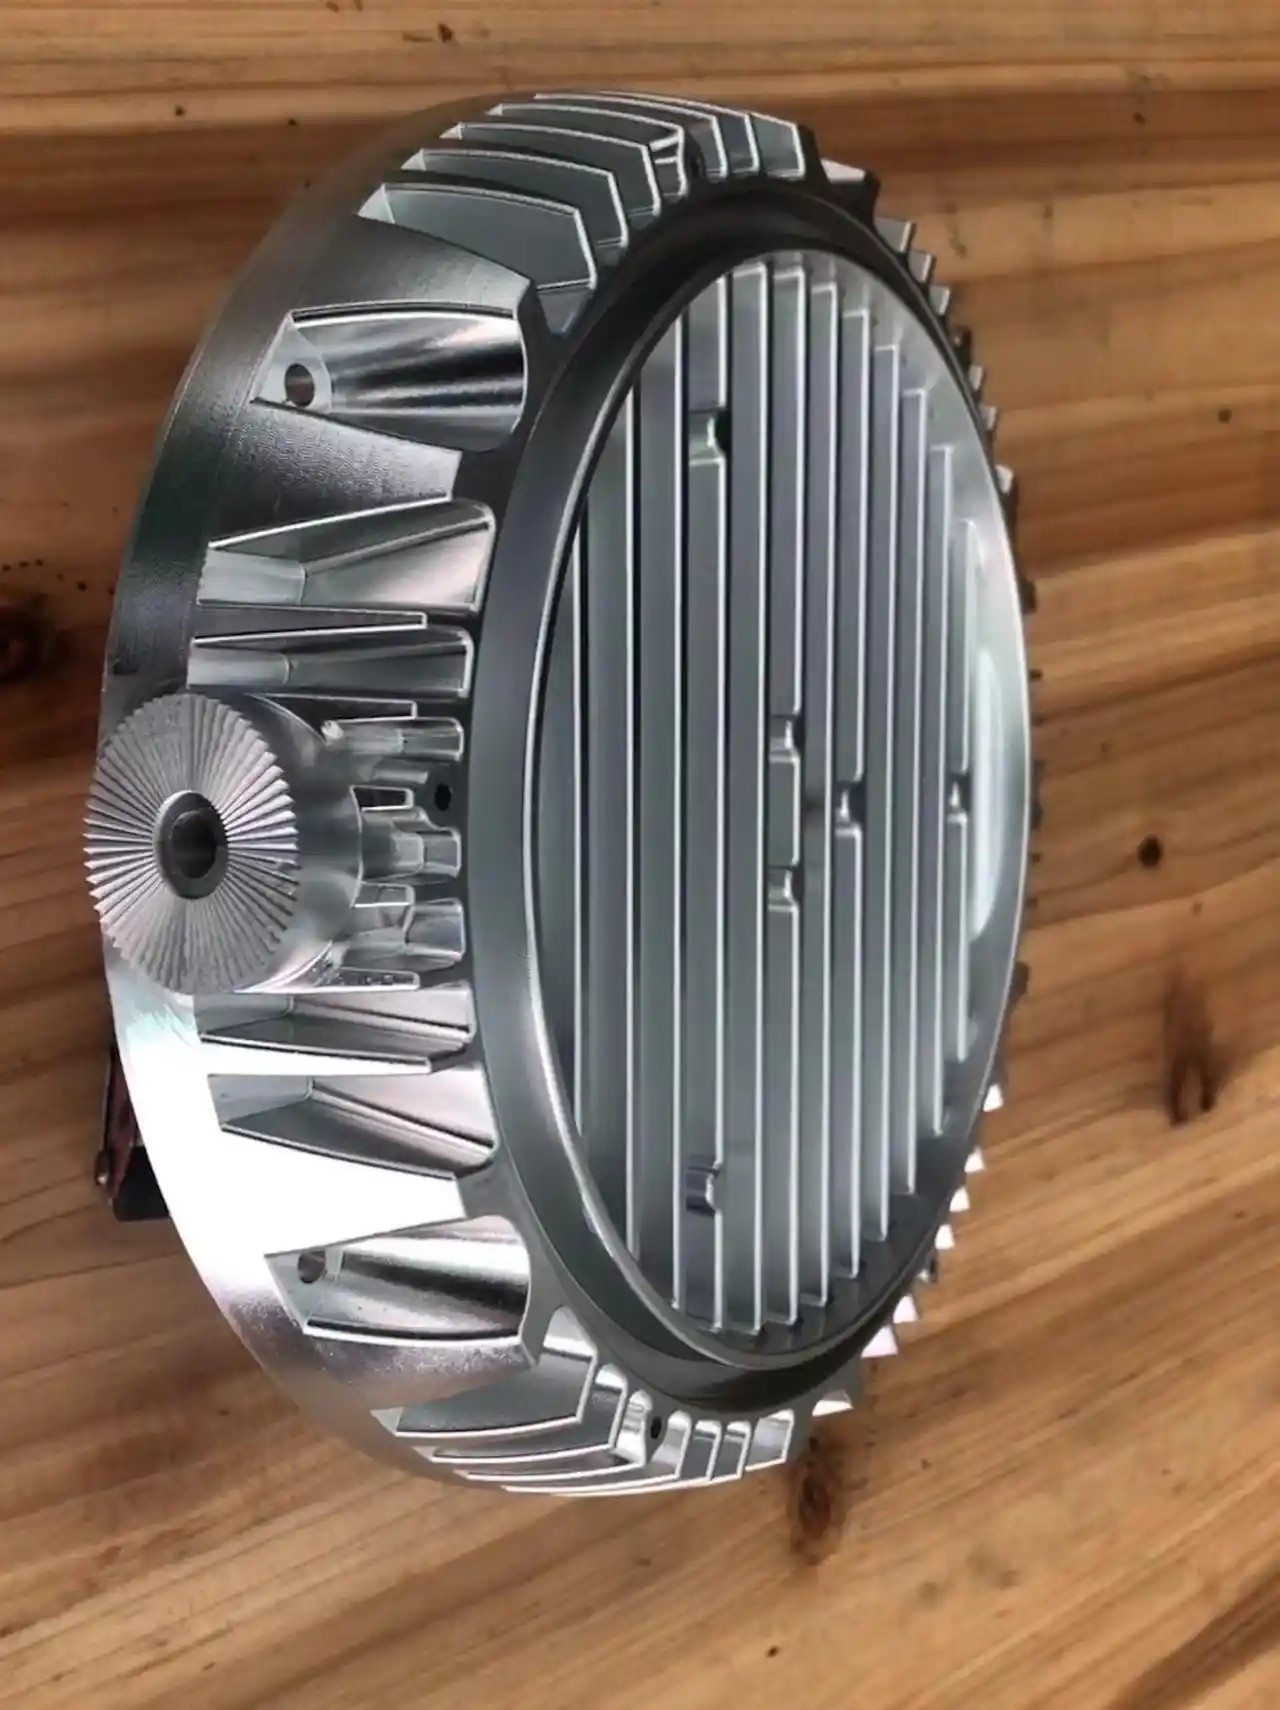
在讨论东莞厂商之前,必须先厘清“高精CNC手板”的定义。它并非简单的数控加工,而是特指针对产品原型(手板)阶段,采用三轴、四轴乃至五轴联动加工中心,配合精密夹具与微米级刀具,从整块金属或工程塑料中去除材料,从而获得尺寸公差可控制在±0.01mm~±0.05mm之间、表面粗糙度可达Ra0.8~Ra1.6的实体零件。
与3D打印的逐层堆积不同,CNC减材制造保留了材料的连续纤维组织和各向同性强度。这意味着当你需要验证一个需要承受高扭矩的齿轮箱、一个需要气密性的腔体,或者一个需要超声波焊接的ABS外壳时,CNC手板能提供最接近最终注塑件或压铸件的物理性能。而东莞的厂商之所以在此领域形成集群优势,根源在于其三十年消费电子与汽车零部件模具产业的供应链外溢——他们不仅拥有进口的高转速主轴(如瑞士米克朗、日本牧野),更积累了针对不同材料(如POM、PEEK、钛合金、镁铝合金)的切削参数数据库。
1. 极致的工程响应速度与供应链协同
东莞厂商的竞争力不仅在于机床本身,更在于“一小时生态圈”。当你的设计图纸需要紧急修改时,厂商的工程师可以立刻驱车前往长安或虎门的专业材料市场调配特种板材;当需要后续的表面处理(如阳极氧化、喷油、镭雕)时,周边半小时车程内必有合作多年的配套厂。这种协同能力使得从收到3D图档到交付首件样品,通常可压缩至24-72小时,远超内陆城市或海外供应商。
2. 对薄壁与深腔结构的工艺把控
高精CNC手板的难点往往不在于尺寸大小,而在于薄壁(<0.5mm)与深腔(深径比>5:1) 的加工变形控制。东莞资深厂商会采用“分层对称去应力切削”策略,并自制真空吸附夹具或石膏填充支撑。例如,在加工医疗内窥镜手柄的ABS手板时,他们会预留0.1mm的余量进行低温去应力退火,再进行精铣,从而避免因切削热导致的翘曲。这种经验参数无法从教科书获得,只能源于大量试错。
3. 全材料覆盖与后处理仿真度
从通用的ABS、PC、亚克力,到高韧性的尼龙加纤、PPSU,再到可加工金属如铝合金6061、7075,不锈钢304、17-4PH,甚至镁合金AZ31B,东莞厂商通常备有超过50种板材库存。更重要的是,他们能通过喷砂+特氟龙喷涂模拟注塑纹理,或通过化学镀镍提升金属手板的耐磨性,使手板在展会或可靠性测试中达到“以假乱真”的效果。
4. 小批量复模的平滑过渡能力
严格来说,CNC手板是单件加工。但东莞厂商的独特之处在于,他们能无缝衔接真空复模(硅胶模) 或低压灌注。当你需要20-50件用于临床测试或市场调研时,他们可以直接用CNC手板作为母模,快速翻制硅胶模具,在72小时内产出小批量聚氨酯零件。这种“CNC+复模”的组合拳,是纯3D打印服务商难以提供的。
尽管优势显著,但作为技术顾问,我必须指出其经济性与物理极限。
1. 单件成本高昂,不适合极低成本验证
CNC手板的报价通常由编程工时+机床工时+材料损耗+后处理构成。一个巴掌大小的铝合金手板,若需五轴联动加工复杂曲面,价格可能在2000-5000元。相比之下,SLA光固化3D打印仅需几百元。如果你的验证目的仅仅是“看外观形状”,而非测试装配干涉或强度,CNC的投入产出比极低。
2. 内部结构加工盲区
受刀具长径比限制,CNC无法加工完全封闭的内腔流道或交叉钻孔。例如,一个内部带有随形冷却水路的注塑模具镶件手板,CNC只能分体加工后焊接,这会破坏流道的密封性。此类结构只能依赖金属3D打印(SLM)。
3. 材料选择仍有限
虽然东莞厂商材料库丰富,但相较于注塑工艺,CNC无法使用软质TPU(硬度<70A) 或发泡材料,因为这些材料在切削力下会变形或熔融。若你的产品需要极软的触感或超轻量化泡沫芯材,CNC手板不是正确路径。
4. 表面处理的一致性挑战
对于需要光学镜面(Ra<0.05) 或绝对无色差的外观手板,CNC的刀纹去除和手工抛光高度依赖技师水平。不同批次或不同师傅抛光,可能导致同一图纸的手板在反光下出现细微差异。而注塑模具的抛光则更稳定。
基于上述分析,我建议你按以下流程筛选供应商,而非仅凭报价高低。
第一步:明确你的“验证痛点”
- 若验证装配干涉:优先选三轴CNC,公差要求±0.02mm,材料选ABS或POM。
- 若验证散热或导电:必须选金属CNC(铝或铜),并指定表面导电氧化。
- 若验证软胶包覆:放弃CNC,转向硅胶复模或3D打印TPU。
第二步:审核厂商的“检测能力”
一家合格的高精CNC手板厂,必须配备三次元测量仪(CMM) 和2.5次元影像仪。在询价时,直接要求对方提供一份过往的首件检测报告(FAI) 。若对方仅凭卡尺测量,则其“高精”标签值得怀疑。
第三步:考察编程与夹具部门
不要只参观机床。询问他们:“对于0.3mm壁厚的PC手板,你们如何装夹? ” 优秀厂商会回答:“使用专用软爪或真空吸盘,并采用高速铣(HSM) 配合小切深快进给,避免径向力变形。” 若对方含糊其辞,说明其擅长的是粗加工而非高精手板。
第四步:确认后处理是“自有”还是“外包”
喷油、丝印、镭雕若全部外包,交期和品质将不可控。优先选择内部拥有喷油线与打磨组的厂商。你可以要求查看其喷油柜的无尘等级(至少10万级)。
第五步:小批量试产与保密协议
在批量下单前,先做一个结构最复杂、公差最严的零件。同时,务必签署NDA(保密协议) 并确认厂商是否使用加密图纸传输系统。东莞曾发生过因图纸泄露导致产品被抢先发布的事件,不可不防。
总结建议:东莞高精CNC手板厂商是硬件创新中“用金钱换时间与确定性”的关键伙伴。当你的项目处于功能测试、可靠性验证、小批量临床/车规级认证阶段,且预算允许单件成本在千元以上时,东莞的供应链将是最高效的选择。反之,若仅为外观展示或概念沟通,请果断转向3D打印。记住:没有最好的工艺,只有最匹配阶段的工艺。
上一篇:清远cnc五金手板定制
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。