时间:2026-10-01 访问量:279
在制造业产品研发的早期阶段,如何快速、精准地验证外观与结构设计,是每个硬件团队都会面临的现实问题。在成都,依托电子信息、航空航天、汽车零部件以及医疗器械等产业的集聚,CNC手板打样已经成为很多研发团队绕不开的一环。它既不是简单“切一块塑料”,也不是所有场景下的最优解。下面从实际工程角度,把成都CNC手板打样的优势、局限性以及选择逻辑讲清楚,帮助你在做决策时少走弯路。
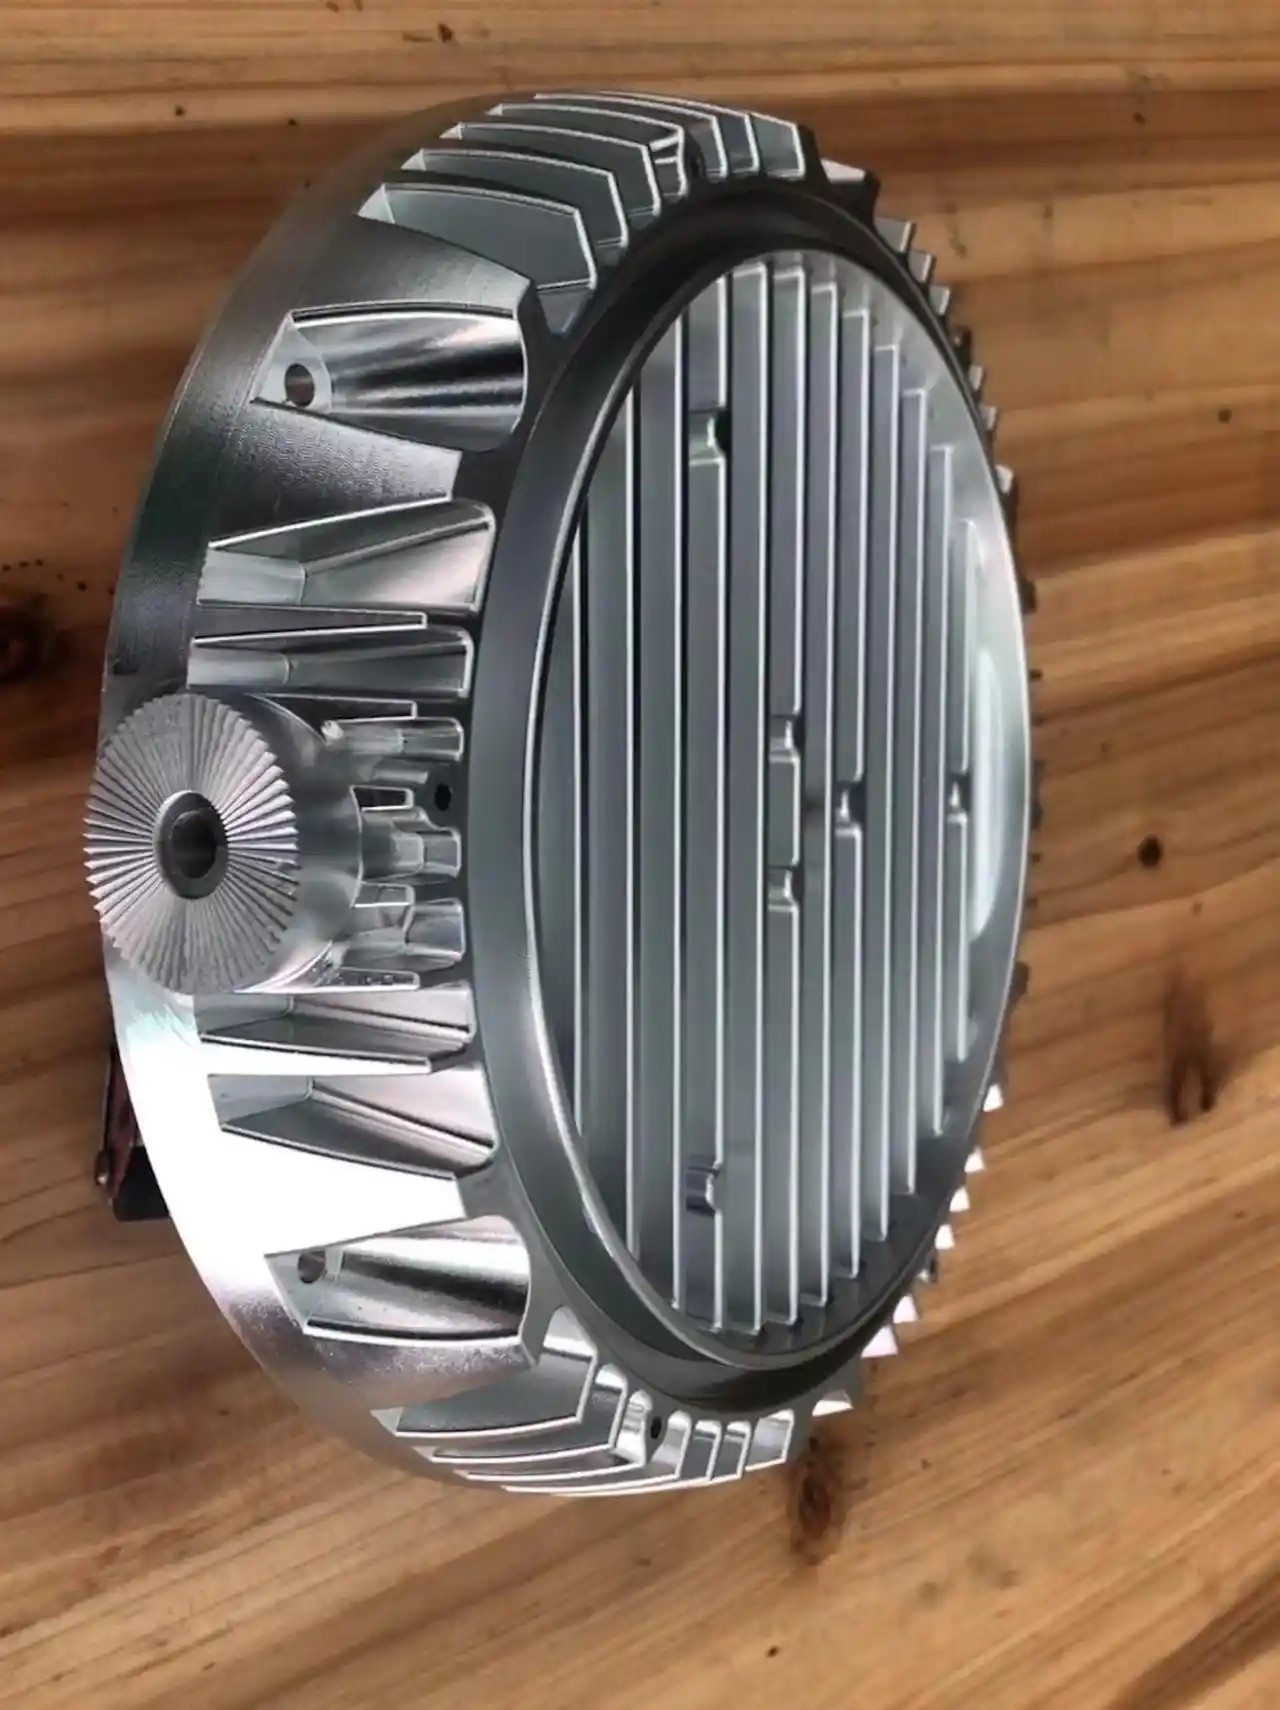
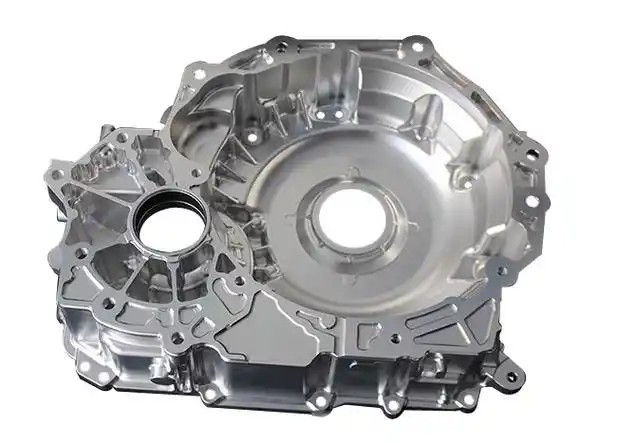
CNC手板,全称是计算机数控加工手板模型。简单说,就是把设计好的3D数据导入CNC设备,通过铣削、车削、钻孔等减材方式,从一块实心材料中加工出接近最终产品形态和尺寸的样件。在成都,常见的加工材料包括ABS、PC、PMMA、POM、尼龙、铝合金、不锈钢以及各类工程塑料。
它主要解决四类需求:
1. 外观验证:确认产品造型、比例、曲面、分模线是否合理。
2. 结构装配验证:检查零部件之间是否干涉、卡扣是否可靠、螺丝柱是否够强。
3. 功能测试:做少量真实工况测试,比如受力、耐温、密封、转动等。
4. 小批量试产前确认:在开模之前,用CNC件做市场展示或工程样机。
如果你的项目还停留在图纸阶段,或者只需要一两件样品,CNC手板通常比开模具更划算、更快。
1. 精度和一致性较好
成都本地成熟的CNC加工厂,普通精度可以稳定控制在±0.05mm到±0.1mm之间,高精度设备甚至能到±0.02mm。对于需要配合的孔位、槽位、定位柱,这个精度基本能满足装配验证。
2. 材料选择接近真实产品
和3D打印常用的光敏树脂不同,CNC可以直接用ABS、PC、POM、铝合金等工程材料。这意味着样件的强度、韧性、耐温性、表面质感,更接近后续注塑件或机加工件,测试结果更有参考价值。
3. 表面处理灵活
在成都,CNC手板后处理链条比较完整:打磨、抛光、喷油、喷砂、氧化、电镀、丝印、镭雕都可以做。外观验证时,可以做出接近量产效果的样件,方便做消费者调研或投资展示。
4. 响应速度快
本地供应链集中,从报价、编程、加工到后处理,通常3到7天可以交付。结构不复杂、只做一两件的情况下,甚至能压缩到48小时内。对赶展会、赶评审的项目来说,这点很关键。
5. 适合中小批量过渡
如果预计需求在几十到几百件,但还不想开钢模,CNC手板可以做小批量复制。虽然单件成本比注塑高,但省掉了模具费和试模周期,整体风险更低。
1. 单件成本偏高
CNC是减材加工,材料利用率低,编程和装夹时间也要摊到每一件上。结构复杂、需要多面加工的手板,单件报价可能达到几百甚至上千元。如果只做一件,这个成本可以接受;但如果数量上去,单价优势会迅速被注塑或压铸反超。
2. 复杂结构有加工死角
深腔、细长孔、内部倒扣、封闭空腔等特征,CNC刀具可能伸不进去。这时候要么拆件加工再粘接,要么改设计,要么换3D打印。拆件粘接会影响整体强度和外观,需要提前和加工厂确认可行性。
3. 表面质量和批量一致性受人为因素影响
CNC手板很依赖编程师傅和操机师傅的经验。不同工厂、不同批次,甚至同一工厂不同机台,表面刀纹、接刀痕、尺寸公差都可能有差异。如果要做多件装配,最好一次性下单,避免分批加工导致匹配问题。
4. 不适合极软或极脆材料
像软胶、硅胶、发泡材料,CNC加工时容易变形或崩边,通常要改用复模或3D打印。高韧性材料虽然能加工,但切削参数控制不好,也会影响表面质量。
5. 后处理周期不可忽视
很多客户以为CNC加工完就结束了,实际上打磨、喷油、干燥、丝印往往占掉一半以上时间。如果外观要求高,后处理返工率也不低,交期要留足余量。
结合成都本地产业特点,以下场景建议优先考虑CNC:
- 需要真实材料性能测试:比如承力结构、耐高温外壳、滑动配合件。
- 外观要求高,要做喷涂、电镀、镭雕:CNC基材更适合后续表面处理。
- 尺寸精度要求严,装配关系复杂:比如医疗器械外壳、连接器、工装夹具。
- 数量在1到50件之间,且不想开模:CNC比3D打印强度好,比注塑灵活。
- 项目节点紧,需要快速迭代:成都本地当天沟通、次日上机的条件比较成熟。
反过来,如果结构极其复杂、有大量内部流道、或者对轻量化要求极高,3D打印可能更合适;如果数量超过几百件且长期需求稳定,注塑或压铸更划算。
第一步:整理好3D数据和需求说明
提供STEP或IGES格式的3D图,注明材料、数量、精度要求、表面处理方式、颜色、交期。最好标注关键尺寸和装配关系,减少反复沟通。
第二步:让供应商做DFM分析
靠谱的成都CNC手板厂会先做可制造性分析,指出哪些特征加工困难、是否需要拆件、哪里容易变形。这一步能帮你省掉后期大量返工。
第三步:确认报价和交期构成
问清楚报价是否包含编程、装夹、后处理、运费。交期要区分“加工完成”和“后处理完成”,避免误判。
第四步:先做单件验证,再批量复制
如果要做多件,建议先做一件确认尺寸和外观,再复制剩余数量。这样能把风险控制在最小。
第五步:验收时重点检查配合和外观
尺寸用卡尺、塞规、三次元抽检;外观在自然光和灯光下分别看,确认刀纹、色差、喷涂均匀度。有问题尽早提出,后处理阶段返工成本最低。
成都CNC手板打样的本质,是用较高的单件成本换取更短的交期、更真实的材料性能和更高的尺寸可信度。它适合产品研发早期、中小批量验证、外观与结构要求较高的场景。但它不是万能方案,复杂内腔、极软材料、超大批量都不是它的强项。
一个比较稳妥的决策路径是:先明确验证目的,再判断是否需要真实材料与精度,接着评估数量和预算,最后让本地供应商做DFM分析后再下单。 在成都,供应链响应速度是优势,但前提是你要把需求表达清楚,并且给后处理留出合理时间。这样既能发挥CNC手板的优势,也能避开它的局限,让研发节奏更可控。
上一篇:吉林手板cnc加工
下一篇:专业cnc手板模型厂

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。