时间:2026-09-27 访问量:384
在工业设计与硬件研发的链条中,手板模型是连接图纸与量产的关键验证环节。当你的设计涉及铝合金材质时,表面处理往往是决定手板能否通过装配测试、外观评审甚至功能验证的核心因素之一。深圳作为国内手板模型产业最密集的城市,聚集了大量专精于铝合金精密加工与后处理的工厂。但很多工程师和产品经理在询价或下单时,对“打磨”这道工序的理解往往停留在“把表面弄光滑”的层面,结果要么成本失控,要么效果不达预期。下面我从技术实现、优势边界和选型逻辑三个维度,把深圳手板厂打磨铝合金这件事拆开讲清楚。
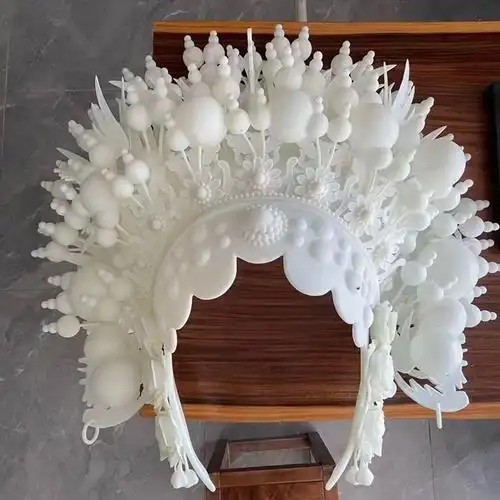
铝合金手板通常通过CNC加工中心从整块铝材上铣削而成。无论刀具多锋利、转速多高,加工后表面必然留下刀纹、接刀痕或微小的台阶。这些痕迹在后续阳极氧化、喷砂或电镀时会被放大,直接影响外观件的第一印象。更关键的是,装配面如果未经打磨,平面度可能偏差0.05mm以上,导致螺丝孔位偏移或配合件卡滞。打磨在深圳手板厂的流程中不是“美颜”工序,而是精度修正与表面预处理的双重任务。
具体来说,打磨要解决三类问题:第一是去除CNC加工残留的周期性刀纹;第二是修正局部尺寸公差,比如配合面的微量凸起;第三是为后续表面处理提供均匀的微观粗糙度,让氧化膜或漆层附着力一致。
在深圳,手板厂针对铝合金的打磨通常分为手工打磨、机械砂带打磨和振动研磨三种路线,实际生产中往往组合使用。
手工打磨是最灵活的方式。老师傅用不同目数的砂纸从粗到细逐级处理,适合复杂曲面、深腔或精细纹理区域。优势在于能针对性处理局部缺陷,比如散热齿根部或螺纹口边缘,不会误伤相邻的精密特征。深圳一些专注医疗设备手板的工厂,手工打磨精度可以控制在±0.02mm以内。
机械砂带打磨效率高,适合大平面或规则外轮廓。配合靠模或角度夹具,能快速去除粗刀纹,且力度均匀,避免手工用力不均造成的塌边。对于需要批量复制的手板(如10-20件的小批量试制),砂带打磨的一致性明显优于纯手工。
振动研磨则用于去毛刺和倒钝锐边。将铝合金件与磨料、抛光液一起放入振动光饰机,通过高频振动实现均匀微切削。它不改变宏观尺寸,但能让边角圆润、表面统一哑光。深圳手板厂常用这道工序为后续喷砂或氧化做前处理,能显著减少人工触碰留下的指纹印。
这些方式的共同优势是:不依赖高温或化学腐蚀,避免铝合金因热处理变形;同时可逐级控制粗糙度,从Ra3.2μm的粗磨到Ra0.4μm的镜面预备都能实现。对于有装配要求的功能手板,打磨后配合间隙可稳定在0.05mm以内。
虽然打磨是常规操作,但深圳手板厂的技术顾问通常会提醒客户注意以下边界,避免盲目要求“越亮越好”或“越平越好”。
第一,薄壁件与细长结构风险高。 铝合金刚度不如钢,壁厚小于0.8mm的壳体或悬臂结构在手工打磨时极易发生弹性变形,甚至因局部发热导致退火软化。这类手板往往需要先做支撑夹具,成本会上升30%以上。
第二,打磨无法修正深层加工缺陷。 如果CNC环节留了0.3mm的接刀台阶,靠打磨去消除需要大量时间,且可能破坏尺寸链。正确的逻辑是:CNC预留0.05-0.1mm的打磨余量,而不是指望后处理“救火”。
第三,阳极氧化后的打磨会破坏膜层。 有些客户拿到氧化好的手板觉得表面有微小颗粒,要求再打磨。这会导致氧化膜局部脱落,出现色差甚至腐蚀。正确的返工流程是退膜→打磨→重新氧化,成本翻倍。
第四,高光镜面打磨对铝合金牌号有要求。 6061铝合金含硅量较高,打磨到Ra0.1μm以下时容易出现“橘皮”或黑点。深圳手板厂通常建议改用6063或7系铝,但7系铝硬度高、打磨耗时更长,单价可能上浮20%-40%。
第五,手工打磨的环保与人力成本在上升。 深圳对粉尘排放管控严格,打磨车间必须配备水帘柜或集尘系统。熟练打磨师傅的时薪已超过60元,复杂件单件打磨工时可能达到2-3小时。这意味着如果你的手板只是用于内部结构验证,外观要求不高,完全可以要求工厂“仅去毛刺、不精磨”,能省下可观费用。
基于以上分析,我建议你按以下步骤决策,避免反复试错。
第一步:明确手板的最终用途。 外观评审件?装配测试件?还是功能风洞测试件?外观件需要从400目磨到2000目,甚至配合抛光;装配件只需保证配合面平面度,非配合面可保留刀纹;功能测试件往往只需振动研磨去毛刺。
第二步:在图纸或询价单上标注打磨区域与粗糙度。 不要只写“表面打磨”,要具体到“分型面不得有台阶,Ra≤1.6μm”或“非外观面允许有均匀刀纹”。深圳手板厂的技术对接人员通常能根据你的标注推荐工艺路线。
第三步:确认打磨与后续处理的顺序。 如果需要阳极氧化,打磨必须在氧化前完成,且氧化厂应知晓前道打磨的目数,以便调整化抛时间。如果需要导电氧化或喷漆,打磨后需在4小时内进入下一道工序,防止铝表面自然氧化影响附着力。
第四步:小批量试制时要求首件确认。 深圳手板厂普遍接受首件寄样。收到首件后,用粗糙度仪或比对块检查关键区域,同时用塞尺验证装配面。如果首件合格,批量打磨的一致性通常有保障。
第五步:成本与交期的平衡。 纯手工精磨的工期通常是CNC加工本身的1.5倍。如果交期紧张,可接受“机械打磨+局部手工修整”的混合方案,外观面用砂带机走均匀纹路,局部用油石修整。这样能压缩30%左右的时间,且视觉效果在多数场景下可接受。
总结来说,深圳手板厂打磨铝合金是一项成熟但需要精细管理的技术服务。它的核心价值在于修正加工缺陷、提升装配精度、为表面处理打基础,而不是无限制地追求镜面。作为客户,你越清楚自己的手板要“用到什么程度”,就越能拿到性价比最高的方案。下次询价时,不妨直接问工厂:“你们对6061铝合金外观件通常从多少目磨到多少目?振动研磨和手工打磨怎么分工?”——能清晰回答这个问题的供应商,大概率能帮你把打磨这件事做对。
上一篇:插座手板cnc加工
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。